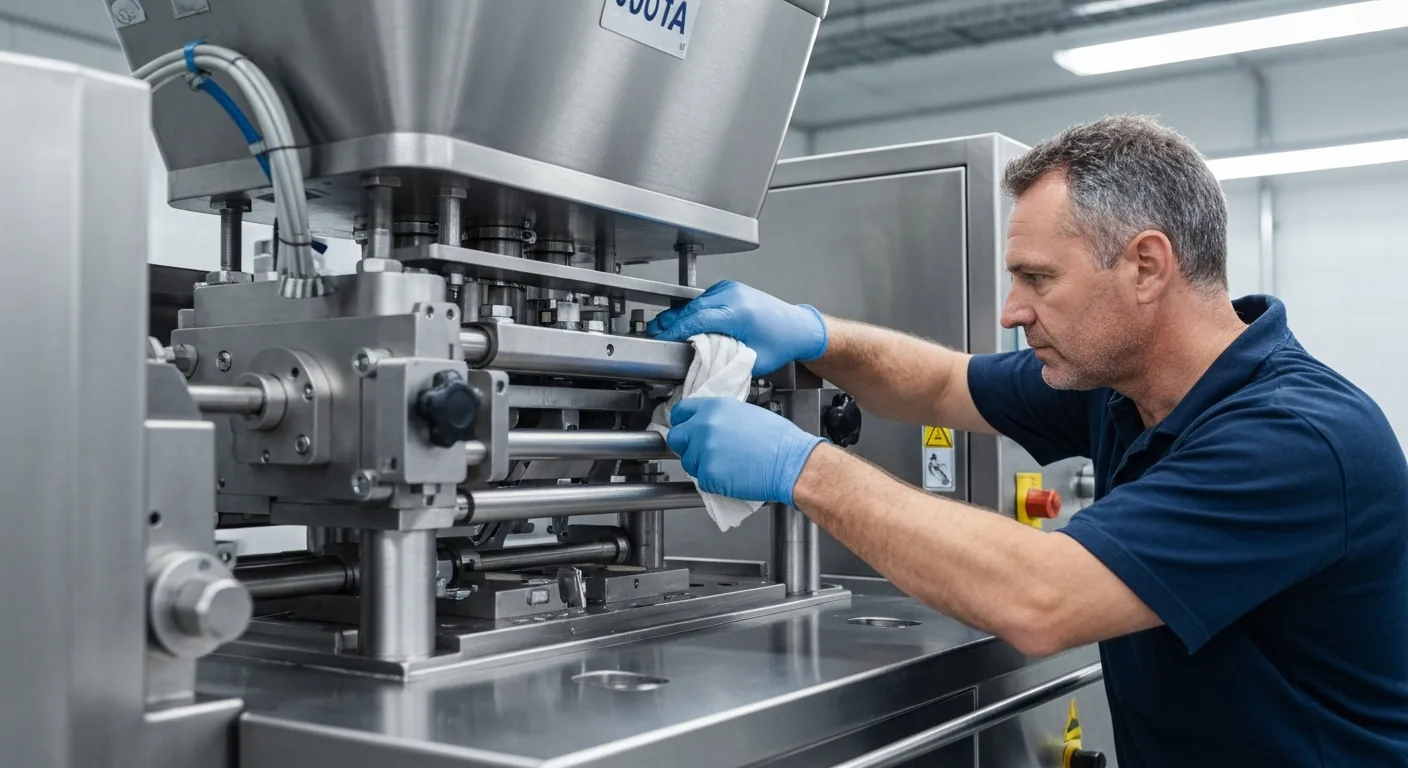
Termoform paketleme makinesi, doğru bakım yapıldığında 15–20 yıl sorunsuz çalışabilecek dayanıklı endüstriyel ekipmanlardır. Ancak bakımın ihmal edilmesi halinde sızdırmaz ambalaj kaybı, vakum kaynaklı ürün bozulması ve pahalı arıza onarımları kaçınılmaz hale gelir. Planlı bakım programı, hem makine ömrünü uzatır hem de gıda güvenliği açısından kritik olan ambalaj bütünlüğünü korur. Bu rehberde Pipak Makina servis ekibinin deneyimlerinden derlenen 10 kritik bakım adımını günlük, haftalık ve aylık rutinler halinde sunuyoruz.
Neden Planlı Bakım Zorunludur?
Reaktif bakım — yani arıza olduktan sonra müdahale — üretim tesisleri için son derece maliyetlidir. Beklenmedik bir duruş saatine göre hesaplandığında, orta ölçekli bir paketleme hattında saatlik kayıp 500–2.000 TL arasında değişebilir. Buna ek olarak sealing kalitesinin bozulması durumunda piyasaya çıkmış ürünlerin geri çağırılması (recall) hem mali hem de itibar açısından ciddi sonuçlar doğurabilir. Termoform makine yatırımının geri dönüşü hesaplanırken planlı bakım maliyeti de dahil edilmelidir; zira düzenli bakım yapılan makinelerde yıllık arıza süresi %60–70 oranında azalır.
Günlük Bakım Rutini (Her Vardiya Başı ve Sonu)
Adım 1 Sealing Bar Kontrolü
Üst ve alt sealing barların (ısıl kaynak çubuğu) yüzeyleri her vardiya başında teflon kaplama hasarı, artık folyo birikimi ve eğrilik açısından kontrol edilmelidir. Teflon kaplamada soyulma veya çatlak varsa sealing kalitesi düşer ve sızdırmazlık kaybı yaşanır. Temizlik için yumuşak bez ve izopropil alkol yeterlidir; aşındırıcı ürün kullanılmamalıdır.
Adım 2 Isıtma Elemanı Sıcaklık Doğrulaması
Alt folyo ısıtma plakaları (forming station) için ayarlanan sıcaklık değeri ile gerçek yüzey sıcaklığı arasındaki sapma ±5°C'yi geçmemelidir. Termal kamera veya temaslı termometre ile yapılacak hızlı ölçüm, ısıtma elemanı arızasını erken tespit eder. π-11 MINI MAX ve PPM π-33 MIDI modellerinde ısıtma plakası 6–8 bölgeye ayrılmış olup tek bölge arızası üretimi durdurmak zorunda bırakmaz.
Adım 3 Paslanmaz Çelik Yüzey Temizliği
Gıda temas yüzeyleri her vardiya sonunda gıda uyumlu deterjan ile yıkanmalı, durulama suyunun tamamen uzaklaştırılması sağlanmalıdır. Su birikintisi bırakılması halinde biyofilm oluşumu hızlanır. Gıda paketleme hijyen standartları kapsamında temizlik kaydının tutulması zorunludur.
Haftalık Bakım Rutini
Adım 4 Vakum Pompası Yağ Kontrolü
Rotary vane tipi vakum pompalarında yağ seviyesi haftada bir kontrol edilmelidir. Yağ rengi koyu kahveye döndüğünde veya süt görünümü aldığında (nem karışımı) derhal değiştirilmelidir. Yağ değişim periyodu pompa tipine göre 500–1.000 çalışma saatidir. Kullanılan yağın pompa üreticisinin önerdiği viskozite sınıfında (genellikle ISO VG 68 veya VG 100) olması gerekir.
Adım 5 Zincir ve Taşıma Ray Yağlaması
Film taşıma zinciri ve rayları, gıda uyumlu yağlayıcı (NSF H1 sertifikalı) ile haftada bir yağlanmalıdır. Kuru çalışan zincir hem aşınmayı hızlandırır hem de gürültü ve titreşim artışına neden olur. Zincir gerginliği de bu aşamada kontrol edilmeli; sarkmış zincir film beslemesinde kaymalara yol açar.
Adım 6 Pnömatik Sistem Filtre Kontrolü
Hava filtresi ve su tutucu separatör haftada bir boşaltılmalıdır. Nemli hava pnömatik valflere zarar verir ve sealing basınç tutarsızlığına neden olur. Hava girişindeki regülatör basıncı makine spesifikasyonuna göre (genellikle 6–8 bar) sabit tutulmalıdır.
Aylık Bakım Rutini
Adım 7 Kalıp (Mould) Temizliği ve Kontrolü
Alt ve üst kalıplar ayda bir sökülerek derin temizliğe tabi tutulmalıdır. Kalıp delikleri (hava kanalları) ve vakum kanalları kireç veya artık gıda birikintisinden temizlenmelidir. Tıkalı kanal, şekillendirme kalitesini bozar ve tray köşelerinde incelmeye yol açar. Kalıp yüzeylerinde çizik veya deformasyon varsa teknik servisle iletişime geçilmelidir.
Adım 8 Elektrik Bağlantı ve Sensör Kontrolü
Kontrol panosu içindeki klemens bağlantıları ve topraklama noktaları ayda bir görsel olarak kontrol edilmelidir. Karbonlaşmış veya gevşek bağlantı kısa devreye ve beklenmedik duruşa neden olabilir. Pozisyon sensörleri (endüktif, fotoelektrik) temizlenmeli ve doğru konumda olduğu doğrulanmalıdır.
Adım 9 Sealing Bar Teflon Kaplama Değerlendirmesi
Aylık kontrol sırasında teflon kaplamanın kalan ömrü değerlendirilmelidir. Kaplama kalınlığı kritik sınırın altına düşmeden önce yenilenmesi, acil duruş maliyetini ortadan kaldırır. Ortalama teflon yenileme periyodu, kullanım yoğunluğuna göre 3–6 aydır.
Yıllık / Planlı Revizyon
Adım 10 Tam Teknik Servis ve Kalibrasyon
Yılda bir kez Pipak Makina yetkili teknik ekibi tarafından gerçekleştirilen tam revizyon; vakum pompası revizyonu veya değişimi, ısıtma elemanı empedans testi, PLC yazılım güncellemesi, tüm hareketli parça tolerans kontrolü ve performans kalibrasyonunu kapsar. Bu servis aynı zamanda vakum ve termoform sistemleri arasındaki performans farkının korunmasını sağlar.
Bakım Takvimi Özet Tablosu
| Adım | Bileşen | Sıklık | Süre (dk) |
|---|---|---|---|
| 1 | Sealing bar kontrolü | Günlük | 5 |
| 2 | Isıtma elemanı sıcaklık kontrolü | Günlük | 5 |
| 3 | Paslanmaz çelik yüzey temizliği | Günlük | 15–20 |
| 4 | Vakum pompası yağ kontrolü | Haftalık | 10 |
| 5 | Zincir ve ray yağlaması | Haftalık | 10 |
| 6 | Pnömatik filtre kontrolü | Haftalık | 5 |
| 7 | Kalıp temizliği | Aylık | 60–90 |
| 8 | Elektrik bağlantı kontrolü | Aylık | 30 |
| 9 | Teflon kaplama değerlendirmesi | Aylık | 15 |
| 10 | Tam teknik servis | Yıllık | 1 gün |
Sık Sorulan Sorular
Vakum pompası ne sıklıkla yağ değişimi gerektirir?
Rotary vane pompalarda her 500–1.000 çalışma saatinde bir yağ değişimi önerilir. Kirli veya nemli ortamda çalışan pompalarda bu periyot kısalabilir. Yağ rengi ve kıvamı düzenli kontrol edilmeli, şüphe halinde hemen değiştirilmelidir.
Sealing kalitesi nasıl test edilir?
En basit yöntem su dolu ambalajı elle sıkarak sızdırmazlık kontrolü yapmaktır. Daha güvenilir yöntem olarak vakum altında daldırma testi (bubble test) veya basınç bozunma testi (pressure decay) kullanılabilir. Kalite kontrol noktasında örnekleme sıklığı HACCP planında tanımlanmalıdır.
Pipak Makina'nın servis ağı nasıl çalışır?
Pipak Makina, satış sonrası teknik destek ve planlı bakım hizmeti sunmaktadır. Yıllık bakım anlaşmaları kapsamında periyodik ziyaretler, yedek parça temini ve uzaktan teknik destek hizmetleri sağlanmaktadır.
Bakım için üretimi durdurmak zorunlu mu?
Günlük ve haftalık bakımların büyük bölümü vardiya aralarında veya temizlik duruşlarında yapılabilir. Aylık kalıp temizliği ve yıllık revizyon için planlı üretim duruşu gereklidir; bu süreler üretim çizelgesine önceden dahil edilmelidir.