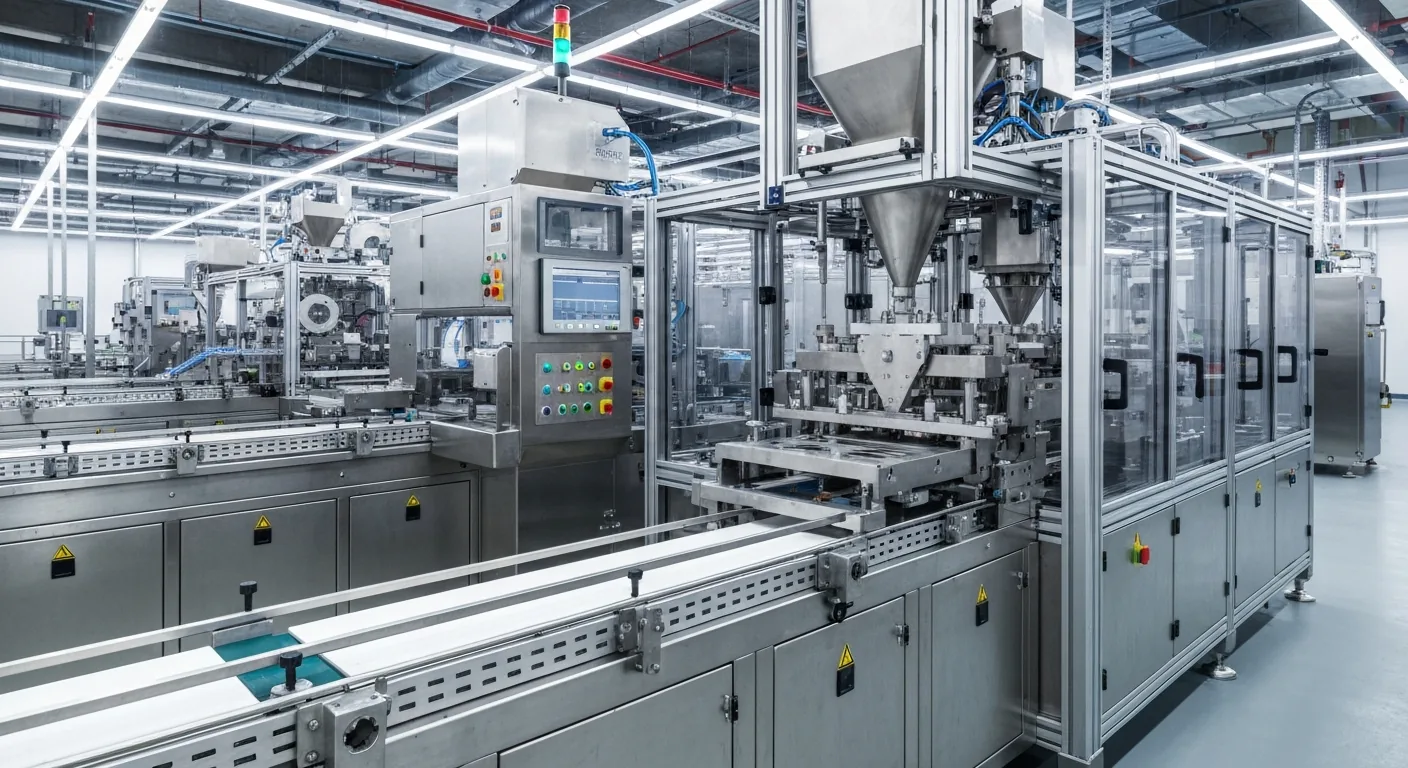
Сегмент готовых к употреблению блюд (ready-to-eat, RTE) и охлаждённых полуфабрикатов является одним из самых быстрорастущих в пищевой отрасли. Автоматизация упаковки в этом сегменте не просто повышает производительность — она напрямую влияет на микробиологическую безопасность, товарный вид и соответствие регуляторным требованиям. Перед производителем неизбежно встаёт вопрос: какую технологию упаковки выбрать — термоформование (FFS/thermoforming) или ручное укладывание в готовые контейнеры?
Категории готовых блюд и их особенности
Ассортимент готовых блюд чрезвычайно разнообразен, и каждая категория предъявляет свои требования к упаковке:
- Охлаждённые первые блюда (супы, борщ, уха) — жидкая консистенция, высокое содержание влаги, риск протечки
- Горячие вторые блюда (котлеты, голубцы, тефтели) — неравномерная форма кусков, соус
- Кулинарные салаты (оливье, винегрет) — нежная текстура, не допускающая сдавливания
- Пицца и выпечка — сухие продукты, чувствительные к влажности
- Лотковые блюда для микроволновки — требуют специальной пригодной к нагреву плёнки
Термоформование vs ручная укладка в готовые лотки
| Параметр | Термоформовочная линия (FFS) | Ручная укладка в готовые контейнеры |
|---|---|---|
| Производительность | 1 500–4 000 порций/час | 200–600 порций/час |
| Стоимость упаковки | На 25–40% ниже | Базовая стоимость |
| Начальные инвестиции | Высокие | Низкие |
| Гибкость форматов | Смена пресс-формы за 30–60 мин | Мгновенная смена |
| Герметичность | Гарантированная термосварка | Зависит от оператора |
| MAP/вакуум | Встроенная система | Требует отдельного оборудования |
Выбор оборудования: ключевые критерии
1. Объём производства
При выпуске менее 500 порций в смену автоматизация термоформованием экономически нецелесообразна. Порог окупаемости термоформовочной линии начального уровня — от 800–1 000 порций/смену при работе в одну смену. Если объём выше — инвестиция в автоматизацию оправдана.
2. Ассортиментное разнообразие
Для производителей с широким ассортиментом (10+ наименований) важна быстрая переналадка. Современные термоформовочные машины со съёмными пресс-формами позволяют перейти с одного формата на другой за 30–45 минут. Модель π-11 MINI MAX линейки Pipak предназначена именно для предприятий с частой сменой форматов.
3. Тип продукта и совместимость плёнки
Для блюд, предназначенных для разогрева в микроволновой печи, необходима плёнка с пароклапаном (steam valve). Для жидких блюд с соусом критична глубина вытяжки (до 80–120 мм) и герметичность сварного шва. Выбор плёнки должен предшествовать выбору оборудования.
4. Модели Pipak для сегмента ready-to-eat
- π-11 MINI MAX: малые предприятия, 6–8 циклов/мин, ширина до 280 мм, глубина до 80 мм — для порционных салатов и горячих блюд
- PPM π-33 MIDI: средние производства, 8–12 циклов/мин, 4–6 ячеек — для стандартных порционных лотков 200–500 г
- π-66 MIDI PACK: комбинированная линия FFS + MAP, высокая производительность для холодильных блюд с модифицированной атмосферой
Гигиена и безопасность пищевого производства
Готовые блюда относятся к категории высокого риска по микробиологической безопасности. Автоматизированная упаковка минимизирует контакт рук с продуктом, что критически снижает риск перекрёстного загрязнения. Оборудование должно быть сертифицировано по EHEDG (European Hygienic Engineering and Design Group) или эквивалентному стандарту.
Рекомендуется обустройство зоны упаковки как отдельного «чистого помещения» с положительным давлением воздуха, фильтрацией HEPA и отдельными санитарными шлюзами для персонала.
Расчёт окупаемости для производства готовых блюд
Типичная схема расчёта ROI при переходе на термоформовочную линию средней мощности:
- Экономия на стоимости упаковочного материала: 2–4 руб./порцию
- Снижение трудозатрат: 3–5 операторов → 1 оператор на линии
- Снижение процента брака (негерметичные упаковки): с 3–5% до <0,5%
- Увеличение срока хранения с MAP: с 3–5 до 10–14 дней → снижение возвратов
При производстве 2 000 порций в сутки суммарная экономия составляет около 10 000–15 000 руб./сутки. Срок окупаемости оборудования среднего класса — 18–30 месяцев.
Часто задаваемые вопросы
Можно ли упаковывать горячие блюда сразу после приготовления?
Нет. Продукт необходимо охладить до температуры не выше +10°C перед упаковкой. Горячий продукт вызывает конденсацию внутри упаковки, нарушает газовую среду MAP и ускоряет рост бактерий. Для быстрого охлаждения используются шоковые охладители (blast chiller).
Какой срок хранения достигается при MAP для готовых блюд?
При соблюдении холодовой цепи (+2…+4°C) и использовании смеси CO₂/N₂ (40/60): кулинарные салаты — 5–7 дней, горячие блюда с соусом — 8–12 дней, выпечка — 14–21 день.
Нужна ли специальная плёнка для разогрева в микроволновке?
Да. Плёнка должна быть маркирована «microwave safe» и иметь температуру плавления выше +130°C. Также необходим перфорированный или клапанный элемент для выхода пара во избежание разрыва упаковки при нагреве.
Как автоматизировать дозирование жидких соусов в лоток?
Для жидких и вязких компонентов применяются поршневые или перистальтические дозаторы с точностью ±2–3%. Они интегрируются в термоформовочную линию на этапе наполнения (fill station) и управляются общим PLC-контроллером машины.