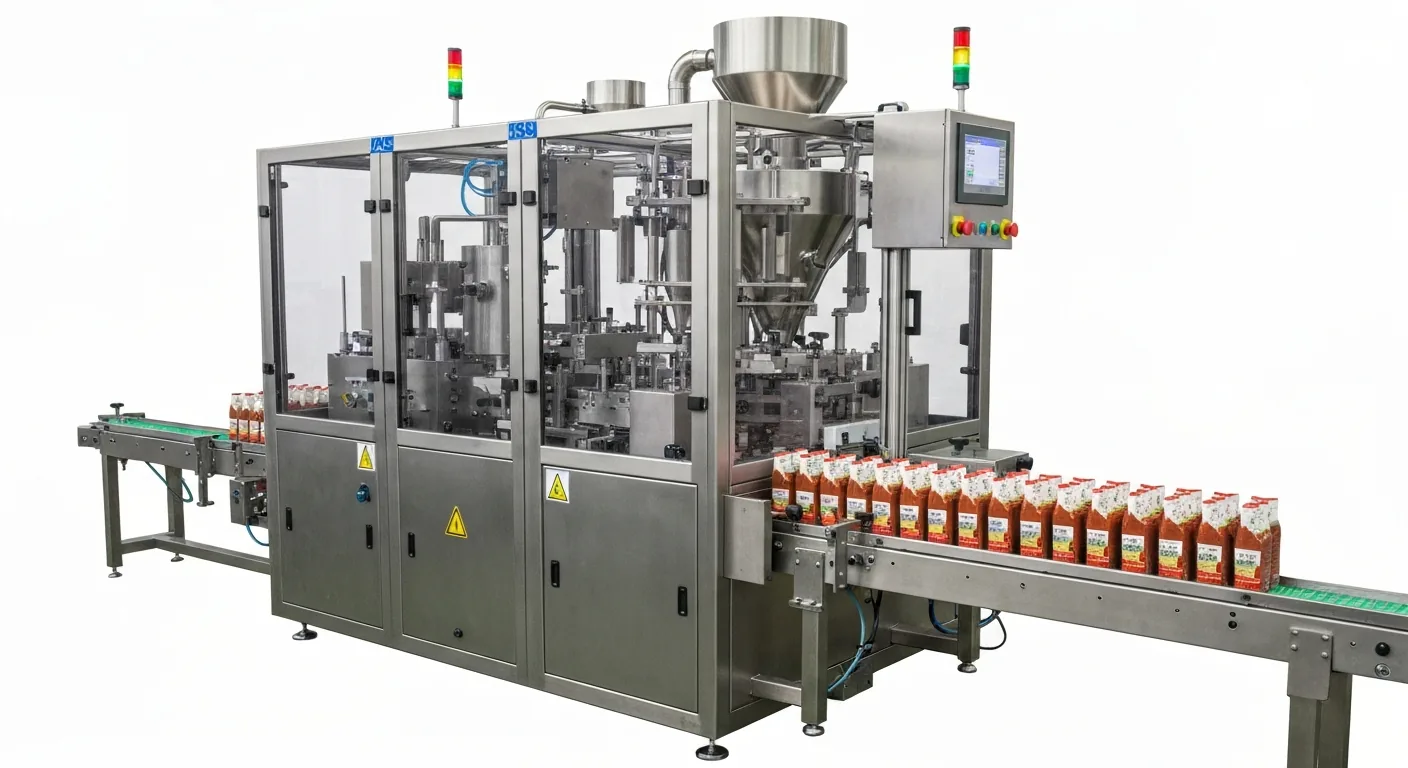
Соусы, кетчупы, майонезы, растительные масла, заправки для салатов и жидкие маринады — категория продуктов, для которой технология Form-Fill-Seal (FFS) является оптимальным упаковочным решением. Высокая скорость фасовки, герметичность шва, исключающая протечки, и возможность работы с плёнками различной барьерности делают термоформовочные линии незаменимым инструментом для производителей жидких пищевых продуктов.
Классификация жидких продуктов по вязкости
Вязкость продукта — ключевой параметр при выборе дозирующей системы и настройке FFS-линии:
| Категория | Вязкость (мПа·с) | Примеры | Тип дозатора |
|---|---|---|---|
| Ньютоновские жидкости | 1–50 | Вода, соки, уксус, рассол | Электромагнитный клапан или турбинный |
| Низковязкие соусы | 50–500 | Кефир, жидкие маринады, жидкий мёд | Поршневой дозатор |
| Средневязкие | 500–5 000 | Кетчуп, соевый соус, острый соус | Поршневой или перистальтический |
| Высоковязкие | 5 000–50 000 | Майонез, горчица, паста тахини | Поршневой с подогревом или шнековый |
| Сверхвязкие пасты | >50 000 | Томатная паста, ореховая паста | Шнековый с принудительной подачей |
Критические требования к герметичности шва
Для жидких продуктов герметичность сварного шва — вопрос нулевой толерантности. Даже минимальная протечка (pin-hole) приводит к потере всей партии при транспортировке. Факторы, обеспечивающие надёжную герметичность:
- Температура сварки: должна быть на 10–15°C выше точки плавления внутреннего слоя плёнки. Для PE-слоя: 130–150°C; для PP: 155–175°C
- Давление сварки: 2,5–4,5 бар в зависимости от толщины плёнки и ширины сварного шва
- Время сварки: 0,5–1,2 с — компромисс между производительностью и качеством шва
- Чистота зоны сварки: загрязнение шва продуктом (особенно жирными соусами) — главная причина негерметичности. Использование систем «no-product-in-seal zone» с двойным дозированием и обдувом зоны сварки
Выбор плёнки для жидких соусов
Нижняя плёнка (формуемый лоток)
Для небольших порционных саше (10–30 г) используют жёсткие PP-плёнки толщиной 200–300 мкм. Для стаканчиков объёмом 100–500 мл — PA/PE или PP-многослойные плёнки толщиной 300–450 мкм с глубиной вытяжки 40–80 мм. Плёнка должна обладать высокой химической стойкостью к кислотам (уксус, лимонная кислота в кетчупе) и жирам.
Верхняя плёнка (крышка)
Для стандартных охлаждённых соусов: OPP/PE или PET/PE, толщина 50–80 мкм. Для длительного хранения при комнатной температуре (стерилизованные соусы): алюминиевая фольга с PE-слоем обеспечивает полный световой и кислородный барьер. OTR верхней плёнки для кислотосодержащих соусов: <3 см³/м²·сут·бар.
Производительность FFS-линий для жидких продуктов
Скорость линии определяется объёмом порции, вязкостью продукта и числом рядов в пресс-форме:
- Саше 10–50 г (кетчуп, майонез, горчица): 8–12 рядов × 12–16 циклов/мин = 5 000–12 000 порций/час
- Стаканчики 100–200 мл (соус, заправка): 4–6 рядов × 10–14 циклов/мин = 2 400–5 000 порций/час
- Лотки 300–500 мл (соус для пасты, маринад): 2–4 ряда × 8–10 циклов/мин = 960–2 400 порций/час
Модели Pipak для жидких продуктов
- MINI PACK: компактная линия для небольших порционных упаковок (саше 5–50 мл); производительность до 8 000 порций/час; встроенный поршневой дозатор
- PPM π-33 MIDI: универсальная машина для соусов 100–500 мл; поршневой или перистальтический дозатор; 4–6 рядов
- π-66 MIDI PACK: высокопроизводительная линия для кетчупа, майонеза, острых соусов; многорядная укладка; интегрированный датчик контроля уровня наполнения
Контроль качества: тест на герметичность
Для жидких продуктов обязательным является проведение теста на герметичность (leak test) в начале каждой смены и при каждой смене формата:
- Метод давления: заполнить упаковку инертным газом до 0,3 бар, погрузить в воду — наличие пузырей указывает на протечку
- Метод вакуума: поместить упаковку в вакуумную камеру — деформация и появление продукта в зоне шва фиксируется визуально
- Онлайн-контроль весом: интеграция весового датчика на конвейере после упаковки — упаковки с отклонением массы более ±3% автоматически отбраковываются
Часто задаваемые вопросы
Как предотвратить попадание соуса в зону сварного шва?
Используются три метода: 1) система двойного дозирования с промежуточной очисткой; 2) обдув зоны над швом воздухом после дозирования; 3) геометрия лотка с «карманом» для продукта, отстоящим от края на 8–12 мм. Комбинация всех трёх методов снижает загрязнение шва до менее 0,1% случаев.
Какая точность дозирования достигается для жидких соусов?
На поршневых дозаторах с сервоприводом: ±1–1,5% для вязких соусов. На электромагнитных клапанных дозаторах для низковязких жидкостей: ±0,5–1%. Для продуктов с наполнителями (кусочки перца в соусе): шнековый дозатор — точность ±2–3%.
Можно ли упаковывать горячий соус сразу после варки?
Горячий розлив (hot-fill) возможен при температуре продукта до 85–90°C, но требует специальных термостойких плёнок (PP высокотемпературный) и адаптации дозирующей системы. Преимущество: дополнительная пастеризация продукта в упаковке. Требует тщательной проверки совместимости плёнки с горячим продуктом.
Нужна ли специальная плёнка для кислотных соусов (кетчуп, маринад)?
Да. Кислотосодержащие продукты (pH < 4,5) требуют повышенной химической стойкости внутреннего слоя плёнки. PA (нейлон) устойчив к органическим кислотам; PP — хорошая стойкость; ПВХ — не рекомендуется. Уточняйте стойкость у поставщика плёнки с указанием конкретного pH продукта.