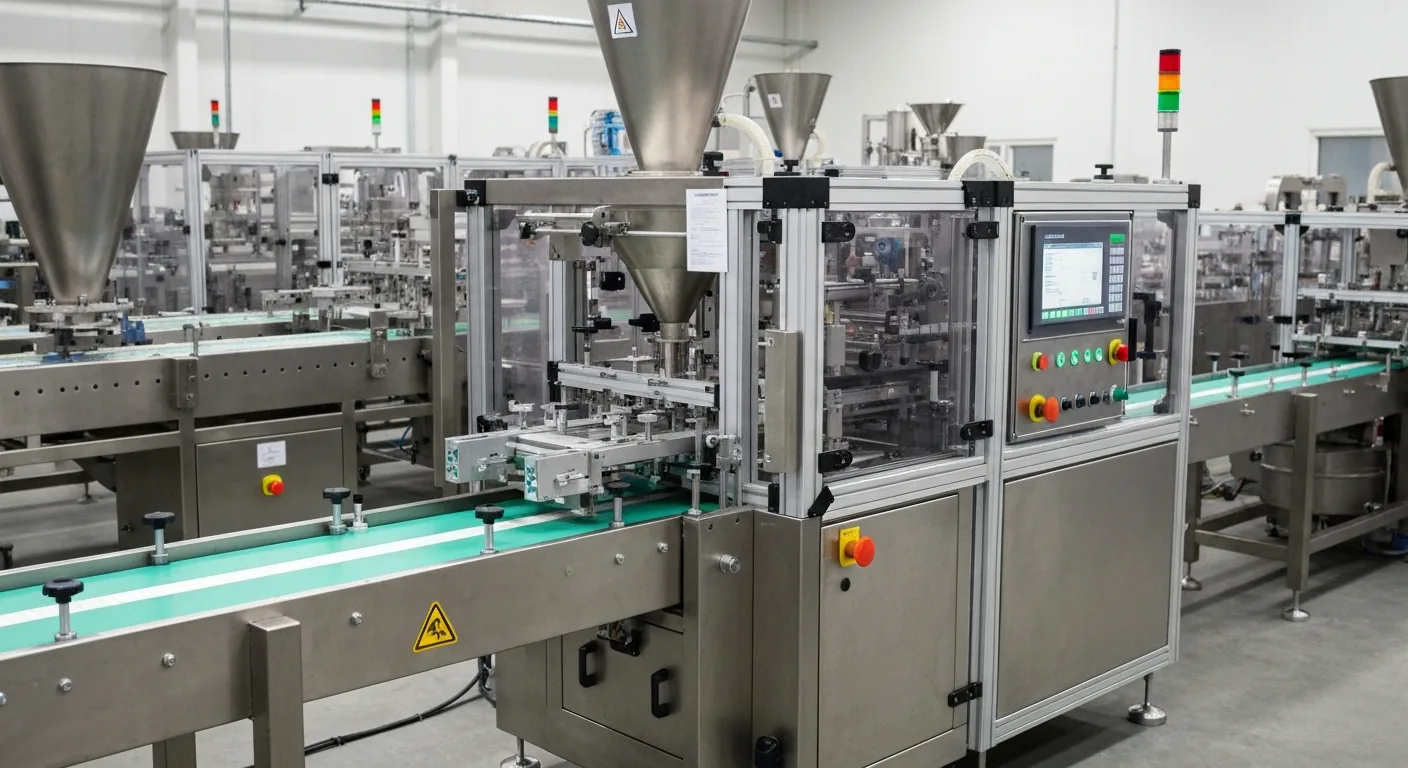
Sauces, ketchup, mayonnaise, huiles végétales, vinaigrettes et marinades liquides font partie des produits les mieux adaptés à la technologie Form-Fill-Seal (FFS). La cadence de conditionnement élevée, l'étanchéité garantie du cordon de soudure qui prévient toute fuite, et la possibilité de travailler avec des films de différents niveaux barrière font des lignes thermoformeuses un outil incontournable pour les producteurs d'aliments liquides.
Classification des produits liquides par viscosité
La viscosité du produit est le paramètre clé dans le choix du système de dosage et le réglage de la ligne FFS :
| Catégorie | Viscosité (mPa·s) | Exemples | Type de doseuse |
|---|---|---|---|
| Fluides newtoniens | 1–50 | Eau, jus, vinaigre, saumure | Électrovanne ou turbine |
| Sauces légères | 50–500 | Lait fermenté, marinades liquides, miel fluide | Doseuse à pistons |
| Viscosité moyenne | 500–5 000 | Ketchup, sauce soja, sauce piquante | À pistons ou péristaltique |
| Forte viscosité | 5 000–50 000 | Mayonnaise, moutarde, tahiné | À pistons avec chauffage ou à vis |
| Pâtes très épaisses | > 50 000 | Concentré de tomate, purée de noix | À vis avec alimentation forcée |
Exigences critiques d'étanchéité du cordon de soudure
Pour les produits liquides, l'étanchéité du cordon de soudure est une question de tolérance zéro. Même le plus petit défaut d'étanchéité (pin-hole) entraîne la perte de la totalité du lot lors du transport. Facteurs garantissant une étanchéité fiable :
- Température de soudure : supérieure de 10–15°C au point de fusion de la couche interne du film. Pour couche PE : 130–150°C ; pour PP : 155–175°C
- Pression de soudure : 2,5–4,5 bar selon l'épaisseur du film et la largeur du cordon
- Temps de soudure : 0,5–1,2 s — compromis entre cadence et qualité du cordon
- Propreté de la zone de soudure : la contamination de la zone de soudure par le produit (notamment les sauces grasses) est la principale cause de défaut d'étanchéité. Utilisation de systèmes « no-product-in-seal zone » avec soufflage de la zone avant soudure
Choix du film pour les sauces liquides
Film inférieur (barquette thermoformée)
Pour les petites portions monodoses (10–30 g), on utilise des films PP rigides de 200–300 µm. Pour les pots de 100–500 ml — films multicouches PA/PE ou PP de 300–450 µm avec profondeur d'emboutissage de 40–80 mm. Le film doit présenter une bonne résistance chimique aux acides (vinaigre, acide citrique dans le ketchup) et aux graisses.
Film supérieur (couvercle)
Pour les sauces réfrigérées standard : OPP/PE ou PET/PE, épaisseur 50–80 µm. Pour la conservation longue durée à température ambiante (sauces stérilisées) : feuille aluminium avec couche PE, assurant une barrière lumineuse et oxygène totale. OTR du couvercle pour les sauces acides : < 3 cm³/m²·jour·bar.
Cadences des lignes FFS pour produits liquides
- Sachets 10–50 g (ketchup, mayo, moutarde) : 8–12 rangs × 12–16 cycles/min = 5 000–12 000 sachets/heure
- Pots 100–200 ml (sauce, vinaigrette) : 4–6 rangs × 10–14 cycles/min = 2 400–5 000 pots/heure
- Barquettes 300–500 ml (sauce pasta, marinade) : 2–4 rangs × 8–10 cycles/min = 960–2 400 barquettes/heure
Modèles Pipak pour les produits liquides
- MINI PACK : ligne compacte pour petits emballages monodoses (5–50 ml) ; jusqu'à 8 000 sachets/heure ; doseuse à pistons intégrée
- PPM π-33 MIDI : machine polyvalente pour sauces 100–500 ml ; doseuse à pistons ou péristaltique ; 4–6 rangs
- π-66 MIDI PACK : ligne haute cadence pour ketchup, mayonnaise, sauces piquantes ; multirangs ; capteur de contrôle du niveau de remplissage intégré
Contrôle qualité : test d'étanchéité
Pour les produits liquides, le test d'étanchéité est obligatoire en début de poste et à chaque changement de format :
- Méthode pression : remplir l'emballage avec un gaz inerte à 0,3 bar, immerger dans l'eau — la présence de bulles révèle une fuite
- Méthode vide : placer l'emballage dans une chambre à vide — la déformation et l'apparition de produit dans la zone du cordon sont détectées visuellement
- Contrôle pondéral en ligne : intégration d'un capteur de pesée sur le convoyeur en sortie d'emballage — les emballages avec écart de poids supérieur à ±3 % sont automatiquement écartés
Questions fréquentes
Comment éviter que la sauce ne contamine la zone de soudure ?
Trois méthodes sont utilisées : 1) système de dosage en deux temps avec purge intermédiaire ; 2) soufflage d'air sur la zone au-dessus du cordon après dosage ; 3) géométrie de barquette avec « poche » pour le produit, distante de 8–12 mm du bord. La combinaison des trois méthodes réduit la contamination du cordon à moins de 0,1 % des cas.
Quelle précision de dosage est atteinte pour les sauces liquides ?
Sur doseuse à pistons à servomoteur : ±1–1,5 % pour les sauces visqueuses. Sur électrovanne pour liquides faiblement visqueux : ±0,5–1 %. Pour produits avec inclusions (morceaux de poivron dans une sauce) : doseuse à vis — précision ±2–3 %.
Peut-on conditionner une sauce chaude directement après la cuisson ?
Le remplissage à chaud (hot-fill) est possible jusqu'à 85–90°C, mais nécessite des films PP haute température et une adaptation du système de dosage. Avantage : pasteurisation supplémentaire du produit dans l'emballage. Une vérification rigoureuse de la compatibilité film/produit chaud est indispensable.
Faut-il un film spécial pour les sauces acides (ketchup, marinade) ?
Oui. Les produits acides (pH < 4,5) nécessitent une résistance chimique élevée de la couche interne du film. PA (nylon) est résistant aux acides organiques ; PP — bonne résistance ; PVC — déconseillé. Précisez le pH réel du produit auprès de votre fournisseur de film pour validation.