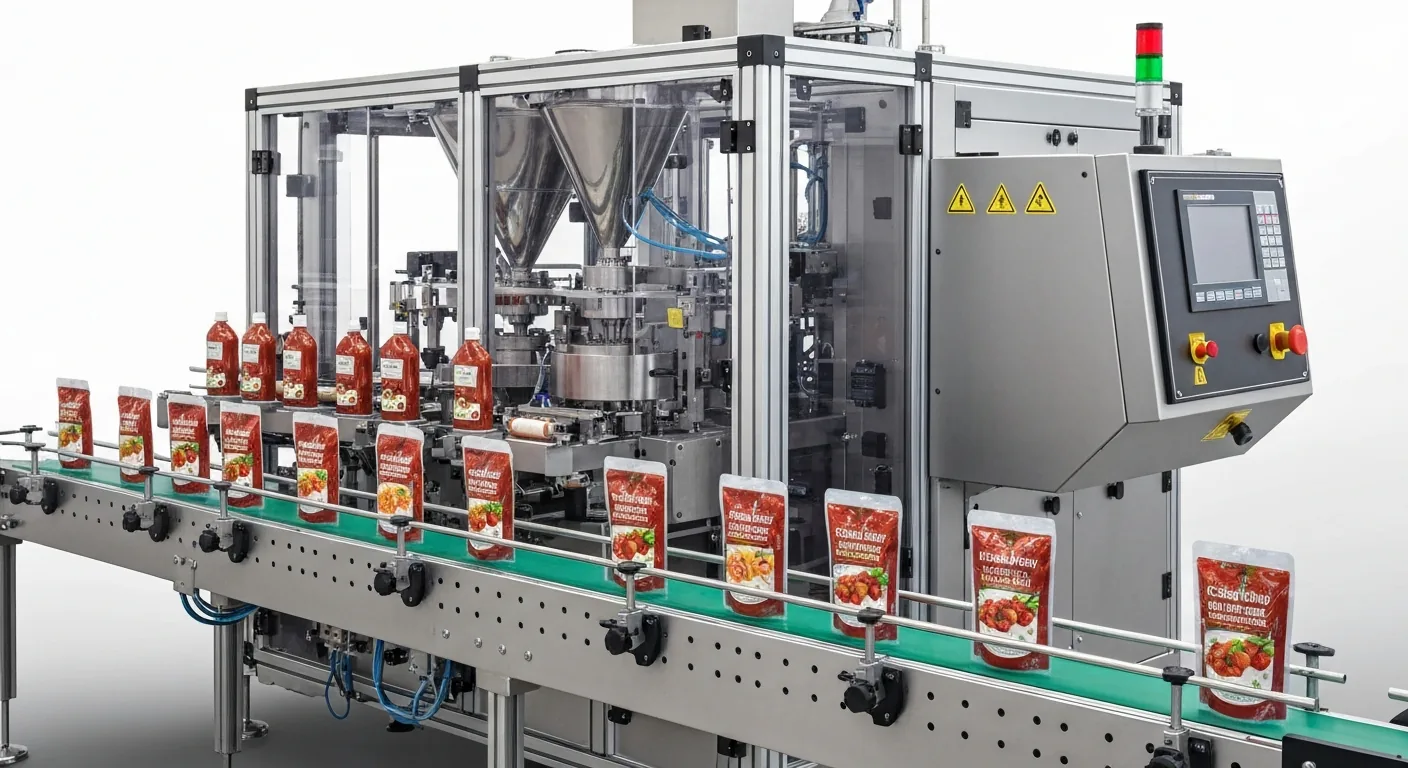
Form-Füll-Siegel-Technologie (FFS) ist die dominierende Verpackungslösung für flüssige und halbflüssige Lebensmittelprodukte. Von Tomatenmark und Olivenöl bis hin zu Salatdressings, Marinaden und Kochsaucen kombinieren FFS-Maschinen Beutelformung, Produktfüllung und hermetische Siegelung in einem einzigen kontinuierlichen Prozess — mit hohen Ausstoßraten bei minimalem manuellem Eingriff.
Allerdings sind nicht alle flüssigen Lebensmittel gleich. Viskosität, Fettgehalt, Fülltemperatur und die geforderte Haltbarkeit eines Produkts beeinflussen jeweils, welche FFS-Konfiguration, welcher Folientyp und welches Fördersystem die besten Ergebnisse liefern. Dieser Leitfaden gliedert die wichtigsten Entscheidungen für Hersteller von Saucen, Ölen und flüssigen Lebensmitteln.
Wie FFS für flüssige Produkte funktioniert
Bei einem vertikalen FFS-System (VFFS) — dem gängigsten Format für flüssige Lebensmittel — wird eine flache Folienrolle über ein Formrohr gezogen, entlang der vertikalen Rückennaht versiegelt und anschließend bodenversiegelt, um einen Beutel zu erzeugen. Das Produkt wird über ein Fördersystem (Durchflussmesser, Kolben oder peristaltische Pumpe) in die geöffnete Beuteloberseite dosiert, und die Obersiegelung schließt die Packung. Der Prozess läuft kontinuierlich mit Geschwindigkeiten von 30–120 Beuteln pro Minute, je nach Beutelgröße und Produkteigenschaften.
Horizontales FFS (HFFS) wird ebenfalls für flüssige Lebensmittel eingesetzt, insbesondere bei thermoformbasierten Formaten, bei denen eine starre oder halbstarre Unterfolie geformt, gefüllt und mit einer flexiblen Siegelfolie versiegelt wird. Dieses Format ist üblich für Einzelportionssaucen, Dip-Becher und flüssige Molkereiprodukte (Joghurtgetränke, Flüssigsahne).
Folientypen für FFS-Verpackung flüssiger Lebensmittel
Die Folienauswahl für flüssige Lebensmittel muss Barriereleistung, Siegelintegrität bei Produktkontakt und Kompatibilität mit der Fülltemperatur berücksichtigen.
| Produktkategorie | Empfohlener Folienaufbau | Schlüsseleigenschaft | Dicke |
|---|---|---|---|
| Kochsaucen (ungekühlt) | PET/AL/PE oder PET/EVOH/PE | Hohe O₂-Barriere, Lichtbarriere | 80–100 µm |
| Olivenöl / Pflanzenöl | PET/AL/PE oder BOPP/EVOH/PE | Fettbeständig, UV-Barriere | 90–120 µm |
| Tomatenmark / Ketchup | PET/PE oder PA/PE | Säurebeständigkeit, hohe Siegelfestigkeit | 70–90 µm |
| Gekühlte Dressings | PA/PE-Mehrschichtfolie | Durchstichfestigkeit, Knickbruchbeständigkeit | 80–100 µm |
| Heißabfüllsaucen (85–95 °C) | CPP/AL/CPP oder Retort-PA/PP | Hitzebeständigkeit, Formstabilität | 100–130 µm |
| Einzelportionen (Becher) | Starrer PP-Becher + BOPP/PE-Deckel | Portionskontrolle, Peel-Öffnung | 300–400 µm Becher |
Füllsysteme: Die richtige Dosiereinheit für das Produkt
Das Füllsystem ist die produktkritischste Komponente in einer flüssigen FFS-Linie. Der falsche Fülltyp verursacht Dosierungenauigkeit, Produktkontamination und übermäßige Reinigungsstillstände. Die vier Haupttypen von Fülleinheiten in der flüssigen Lebensmittelverpackung sind:
Kolbenfüller
Am besten geeignet für Produkte mittlerer bis hoher Viskosität: dicke Tomatensauce, Pesto, Hummus, stückige Salsa. Ein servogetriebener Kolben zieht ein festes Volumen des Produkts aus dem Trichter und injiziert es in den Beutel. Dosiergenauigkeit: typischerweise ±1–2 g pro Füllung. Geeignet für Füllvolumina von 50–2.000 ml. Für sehr dünnflüssige Produkte aufgrund möglichen Tropfens zwischen den Füllvorgängen nicht ideal.
Durchflussmesser-Füller (Massendurchfluss)
Ideal für Flüssigkeiten niedriger bis mittlerer Viskosität: Öle, Essige, Fruchtsäfte, dünne Saucen. Ein Coriolis-Massendurchflussmesser misst den tatsächlichen Massefluss in Echtzeit und liefert eine Dosiergenauigkeit von ±0,5 % nach Gewicht. Höhere Investitionskosten als Kolbenfüller, aber unverzichtbar für Produkte, die nach Gewicht verkauft werden (z. B. Premium-Öle, bei denen 5 ml Überdosierung pro Packung im großen Maßstab erhebliche Materialkosten bedeuten).
Peristaltikpumpen-Füller
Für hygienekritische Anwendungen, bei denen Produktkontakt mit dem Pumpenmechanismus vermieden werden muss. Das Produkt durchläuft nur einen austauschbaren Silikonschlauch — der Pumpenmechanismus berührt das Lebensmittel nie. Üblich für säurehaltige, klebrige oder allergenhaltige Produkte, bei denen CIP zwischen Umrüstungen zeitkritisch ist. Genauigkeit: ±2–3 %.
Schwerkraft-/Zeitgesteuerte Durchflussfüller
Einfach und kostengünstig, geeignet für dünne, frei fließende Flüssigkeiten (Wasser, Essig, dünnes Öl). Die Dosiergenauigkeit ist geringer (±3–5 %), aber für Bulk-Commodity-Produkte ausreichend. Nicht geeignet für viskose oder temperaturempfindliche Produkte.
Geschwindigkeits- und Ausstoßrichtwerte für flüssiges FFS
Die Ausstoßrate hängt stark von Beutelgröße, Siegelverweilzeit und Geschwindigkeit des Füllsystems ab. Folgende Richtwerte gelten für Standard-VFFS-Konfigurationen:
| Beutelgröße | Produkttyp | Typischer Ausstoß (Beutel/min) |
|---|---|---|
| 50–100 ml (Einzelportion) | Sauce, Dressing, Öl | 60–120 |
| 200–500 ml (Einzelhandel) | Kochsauce, Olivenöl | 30–60 |
| 500 ml–1 l (Standard) | Tomatenmark, Salsa | 20–40 |
| 1–5 l (Großgastronomie) | Bulk-Sauce, Öl | 8–20 |
Die π-66 MIDI PACK und π-99 ELİT von Pipak unterstützen horizontale Thermoform-Füll-Siegel-Konfigurationen für flüssige Portionspackungen (Dipsaucen, Einzelportion-Ölportionen, Sahnebecher) mit Dosierintegration als Werksoption. Für VFFS-Beutelanwendungen kann Pipak eine komplette Linie inklusive FFS-Einheit, Flüssigkeitsfüller, Datumscoder und Kontrollwaage spezifizieren und integrieren.
Stickstoffspülung für die Qualität flüssiger Lebensmittel
Sauerstoff ist der Hauptfeind ölbasierter Produkte und Saucen — er treibt oxidative Ranzigkeit bei Fetten, Farbabbau bei Tomatenprodukten und Geschmacksverschlechterung bei praktisch allen Kategorien voran. Für ungekühlte, lagerstabile Produkte ist die Stickstoffspülung des Kopfraums vor dem Versiegeln gängige Praxis. Ein Restsauerstoffgehalt unter 1 % (idealerweise <0,5 %) in der versiegelten Packung verlängert die Haltbarkeit im Vergleich zu luftverpackten Äquivalenten um 6–18 Monate. Dies wird durch Spülen des Folienschlauchs mit lebensmittelechtem N₂ (99,9 % Reinheit) bei einer Durchflussrate von 15–25 l/min an der Siegelstation erreicht.
Häufig gestellte Fragen
Was ist das minimale Füllvolumen, das auf einer lebensmittelechten FFS-Linie erreichbar ist?
Einzelportion-Saucen-Sachets ab 10 ml können auf speziell konstruierten mehrspurigen VFFS-Systemen produziert werden. Für Standard-Einzelspur-FFS-Maschinen sind 30–50 ml ein praktisches Minimum für konsistente Siegelung und Dosiergenauigkeit. Darunter wird das Siegel-zu-Füllung-Verhältnis ungünstig, und die Produktkontamination der Siegelfläche steigt erheblich.
Kann FFS-Ausrüstung heißabgefüllte Produkte wie Gläsersaucen verarbeiten?
Ja, bei entsprechender Folienspezifikation. Heißabfüllung bei 85–95 °C erfordert CPP- oder Retort-taugliche PA/PP-Folien für die Fülltemperatur. Die FFS-Maschine muss außerdem hitzebeständige Form- und Siegelkomponenten haben. Nach Heißabfüllung und Versiegelung werden Packungen typischerweise durch einen Kühltunnel geführt, um die Siegelung vor dem Verpacken in Kartons zu stabilisieren.
Wie verhindert man Saucenkontamination auf der Siegelfläche?
Siegelkontamination ist die häufigste Ursache für fehlerhafte Siegelungen in flüssigen FFS-Betrieben. Präventionsmaßnahmen umfassen: tropffreie Düsengestaltung am Füller, Kalibrierung der Füllstutzenhöhe (der Stutzen sollte sich vor dem Schließen der Siegelbacken zurückziehen), geeignete Füllgeschwindigkeit (langsamere Befüllung bei viskosen Produkten verhindert Spritzer) und regelmäßige Düsen-CIP-Zyklen alle 2–4 Stunden während der Produktion.
Ist FFS oder Thermoform kosteneffizienter für 200-ml-Saucenportionen?
Für 200-ml-Portionen sind beide Formate wirtschaftlich tragfähig. VFFS-Beutel haben niedrigere Folienkosten pro Packung (typischerweise 30–50 % weniger als starre Thermoformschalen), aber ein weniger hochwertiges Regalbild. Thermoformbecher bieten eine bessere stehende Präsentation und werden für Feinkost-Einzelhandelsprodukte bevorzugt. VFFS wird typischerweise für Bulk-Commodity-Produktion bevorzugt, Thermoform für Premium-Positionierung.