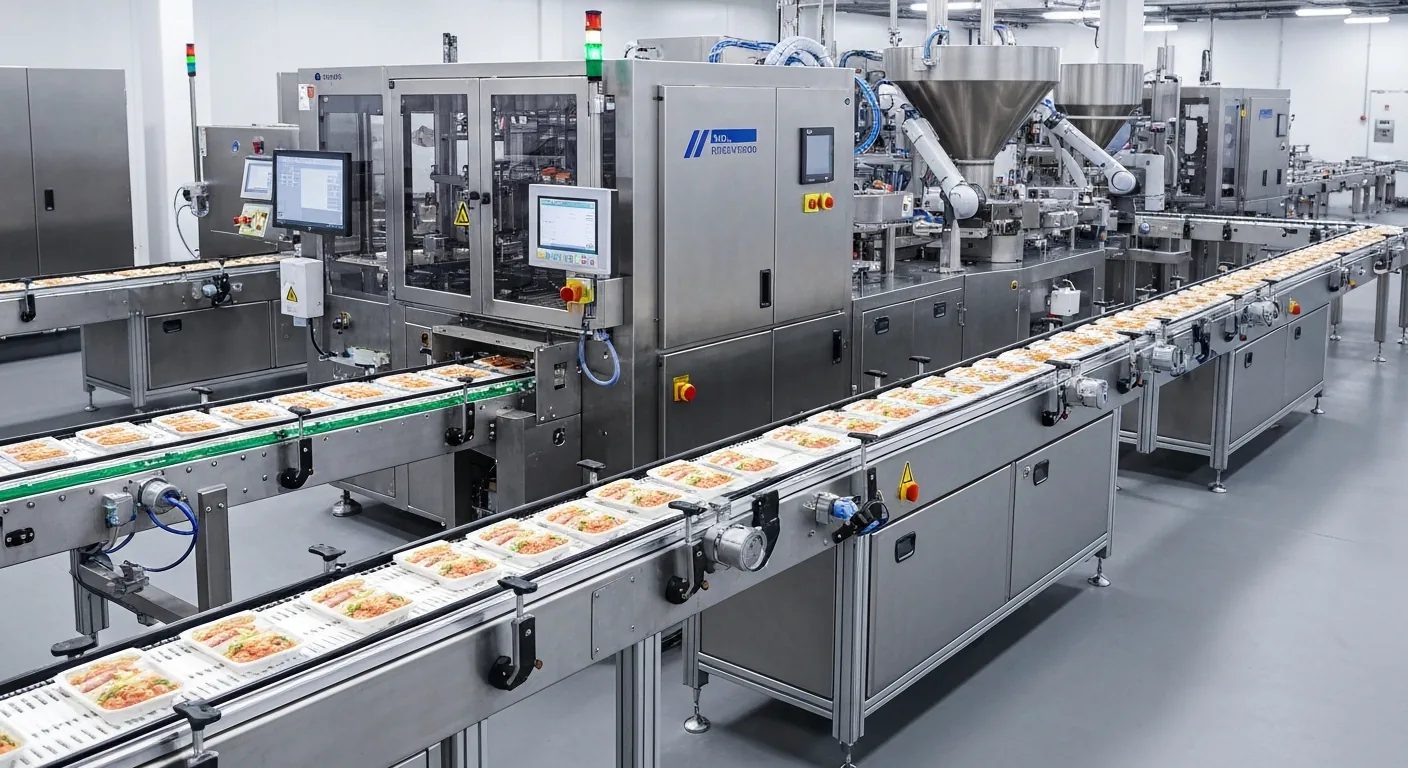
Der Fertiggerichte-Sektor ist eines der am schnellsten wachsenden Segmente der Lebensmittelherstellung. Die durch Convenience getriebene Verbrauchernachfrage — beschleunigt durch Urbanisierung, kleinere Haushaltsgrößen und die Expansion der Gastronomie — hat Fertiggericht-Hersteller dazu gebracht, ihre Betriebe hochzuskalieren und gleichzeitig die Anforderungen an Lebensmittelsicherheit und Haltbarkeit zu verschärfen. Verpackungsautomatisierung steht im Zentrum dieser Herausforderung.
Dieser Leitfaden vergleicht die beiden dominierenden automatisierten Verpackungsformate für Fertiggerichte — Form-Füll-Siegel (FFS) und Thermoform-Schalensiegelung — und bietet einen praktischen Rahmen zur Auswahl der richtigen Maschine basierend auf Ihrem Produktionsvolumen, Produktmix und Ihren Hygieneanforderungen.
Was zählt als Fertiggericht im Verpackungssinn?
Fertiggerichte umfassen ein breites Spektrum: gekühlte Nudelgerichte, tiefgefrorene Menüschalen, Suppenportionen, gefüllte Teigtaschen, Reisgerichte, Fleisch-Sauce-Kombinationen und pflanzenbasierte Mahlzeitensets. Aus Verpackungssicht sind die entscheidenden Unterscheidungen:
- Produktzustand: Gekühlt (2–5 °C), tiefgefroren (-18 °C) oder ungekühlt lagerstabil
- Produktgeometrie: Gieß-/flüssige Komponenten vs. feste Portionen vs. gemischt (z. B. Reis + Hähnchen + Sauce)
- Erhitzungsmethode: Mikrowelle, konventioneller Ofen, Kochbeutel oder Dampf — jede stellt unterschiedliche Anforderungen an Folie und Schale
- Portionsgröße: Einzelportion (250–400 g), Doppelportion (500–700 g) oder Familienpackung (800 g+)
Diese Faktoren bestimmen, ob Thermoform oder FFS die bessere Wahl ist — und welche spezifische Maschinenkonfiguration innerhalb der jeweiligen Technologie optimale Ergebnisse liefert.
Thermoformverpackung vs. FFS: Kernvergleich
| Kriterium | Thermoform (Schalensiegelung) | FFS (Beutel/Flowpack) |
|---|---|---|
| Produktgeometrie | Fest, halbfest, gemischt | Gleichmäßig, gießfähig, flüssig |
| Präsentation | Starre Schale — Premium-Einzelhandelserscheinung | Flexibler Beutel — geringere Kosten |
| MAP-Fähigkeit | Ja — Gasspülung + Siegelung | Ja — Gasspülung + Siegelung |
| Mikrowellenkompatibilität | Ja (PP-Schale, Dampfventildeckel) | Begrenzt (erfordert spezifische Folien) |
| Durchsatz (Packungen/h) | 800–4.000+ | 1.500–8.000+ |
| Formatwechsel | Werkzeugwechsel: 20–45 min | Folienrollenwechsel: 10–15 min |
| Investitionsniveau | Mittel–Hoch | Niedrig–Mittel |
Für Premium-gekühlte Fertiggerichte im Supermarkt-Einzelhandel ist die Thermoform-Schalensiegelung der Standard. Die starre Schale bietet strukturelle Stabilität beim Transport, ermöglicht kontrollierte Dampfentlüftung über Peel-Ventildeckel für die Mikrowellennutzung und unterstützt hochwertige Druckpräsentation. FFS eignet sich besser für kostensensitive ungekühlte oder gefrorene Portionen, bei denen das Erscheinungsbild der Packung der Ausstoßgeschwindigkeit untergeordnet ist.
Hygienestandards für Fertiggerichte-Verpackungslinien
Fertiggerichte sind unter BRC-, IFS- und FSSC-22000-Standards eine Hochrisiko-Produktkategorie ("High Care"). Der Verpackungsbereich ist typischerweise eine kontrollierte Zone mit Überdruck, Temperaturmanagement (12–15 °C Umgebungstemperatur) und strengen Personalhygieneprotokollen. Maschinenanforderungen in dieser Umgebung umfassen:
- Edelstahl AISI 304 an allen produktberührenden und spritzwassergefährdeten Oberflächen
- Geschlossene Elektroschränke mit mindestens IP65-Schutzart
- Keine hohlen Rohrrahmen, die mikrobielles Wachstum begünstigen könnten
- Zugängliche CIP-Punkte — Form, Formkasten und Siegelplatte müssen zwischen Produktwechseln vollständig zerlegt und gereinigt werden können
- Dokumentierte und validierte Reinigungsverfahren (COP — Clean Out of Place ist bei Formkomponenten Standard)
Die π-33 MAX und MEGA MAX von Pipak sind nach den Hygienevorgaben der Lebensmittelindustrie gebaut, mit vollständig rostfreier Konstruktion, entfernbaren Formwerkzeugen (kein Werkzeug erforderlich) und IP65-zertifizierten Touchscreen-Bedienfeldern, die während des Waschvorgangs abgewischt werden können.
Kapazitätsplanung: Wie man die Maschine dimensioniert
Ausgangspunkt ist Ihr angestrebter Packungsausstoß pro Schicht. Rechnen Sie rückwärts von Ihrem täglichen Produktionsbedarf:
- Erforderliche tägliche Packungen bestimmen (z. B. 15.000 Packungen/Tag in zwei 8-Stunden-Schichten)
- Durch verfügbare Maschinenstunden teilen (unter Berücksichtigung von 85 % OEE): 15.000 ÷ (16 h × 0,85) = ~1.100 Packungen/Stunde
- Mit Maschinentaktrate und Formkavitäten abgleichen: eine π-33 MAX mit 10 Takten/min und 2-fach-Werkzeug = 1.200 Packungen/Stunde — ausreichender Puffer
- Gegen Ihren Produktmix validieren: bei 6 verschiedenen SKUs pro Schicht die Umrüstzeit einkalkulieren (30 min pro Werkzeugwechsel)
Für Betriebe mit hoher SKU-Vielfalt und häufigen Umrüstungen reduziert das Schnellwechsel-Werkzeugsystem von Pipak die Formwechselzeit auf unter 20 Minuten, was die Gesamteffizienz der Linie bei Mehrproduktläufen deutlich verbessert.
Folien- und Schalenspezifikationen für Fertiggerichte
Fertiggerichte-Verpackung muss sowohl die Koch-/Aufwärmmethode als auch die Distributionsumgebung berücksichtigen. Wichtige Spezifikationen:
- Mikrowellen-PP-Schalen: Kristallisiertes PP (CPET oder PP), bis 200 °C ofen- oder mikrowellenfest. Schalenwandstärke 350–450 µm für strukturelle Integrität bei Heißabfüllung.
- Dampfventil-Siegelfolien: PETG- oder PET/PE-Verbundstoffe mit lasergeritzter Ventillinie, die sich bei definiertem Innendruck öffnet (typischerweise 0,3–0,5 bar Überdruck beim Mikrowellenerhitzen).
- Gekühlte MAP-Schalen: APET/PE-Unterfolie mit EVOH/PE-Siegelfolie. OTR <5 cm³/m²/Tag. Standard-MAP-Mischung: CO₂/N₂ 30/70 für Proteinkomponenten.
- Tiefgefrorene Menüschalen: CPET — hält sowohl -40 °C Gefriertemperaturen als auch 220 °C Ofentemperaturen stand. Die Siegelfolie muss die Siegelintegrität über diesen Temperaturbereich hinweg erhalten.
Häufig gestellte Fragen
Kann eine Thermoformmaschine sowohl gekühlte als auch tiefgefrorene Fertiggerichte-Formate verarbeiten?
Ja, sofern die Maschine die relevanten Folientypen und Siegelparameter für beide unterstützt. CPET-Schalen für Tiefkühlgerichte erfordern höhere Formtemperaturen (160–180 °C) als Standard-APET-Kühlschalen (100–120 °C). Pipak-Maschinen mit servogesteuerten Heizzonen können mit gespeicherten Produktrezepten programmiert werden, die beim Wechsel zwischen Formaten alle Parameter automatisch umschalten.
Welchen Durchsatz erreicht eine Pipak π-66 MIDI PACK bei Fertiggerichten?
Die π-66 MIDI PACK mit einem 2-fach-Formwerkzeug bei 8–10 Takten pro Minute liefert etwa 960–1.200 Packungen pro Stunde für Standard-Fertiggerichteschalen von 220×160 mm. Mit einem 4-fach-Werkzeug bei kleineren Portionsgrößen steigt der Ausstoß auf 1.920–2.400 Packungen pro Stunde.
Ist MAP-Verpackung für alle Fertiggerichte notwendig, oder reicht Vakuum aus?
Bei Mehrkomponenten-Gerichten (z. B. Reis + Fleisch + Sauce) wird MAP gegenüber Vakuum stark bevorzugt. Die gepolsterte Gasatmosphäre verhindert Saucenmigration und Kompression des Produkts beim Transport, was Vakuum verursachen würde. Bei einkomponentigen festen Produkten (z. B. gefüllte Teigtasche) kann Vakuum praktikabel sein, aber MAP liefert typischerweise ein besseres Verbrauchererlebnis am Verkaufsort.
Wie verarbeitet eine Thermoformmaschine flüssige Saucenkomponenten bei Fertiggerichten?
Eine Inline-Flüssigkeitsdosierstation — eine peristaltische Pumpe oder ein Kolbenfüller zwischen Füllzone und Siegelstation — dosiert kontrollierte Saucemengen in jede Schale. Die Dosiergenauigkeit liegt typischerweise bei ±2–3 g pro Portion. Pipak-Maschinen können mit integrierten Dosiereinheiten für saucen- oder suppenbasierte Fertiggerichteformate ausgestattet werden.