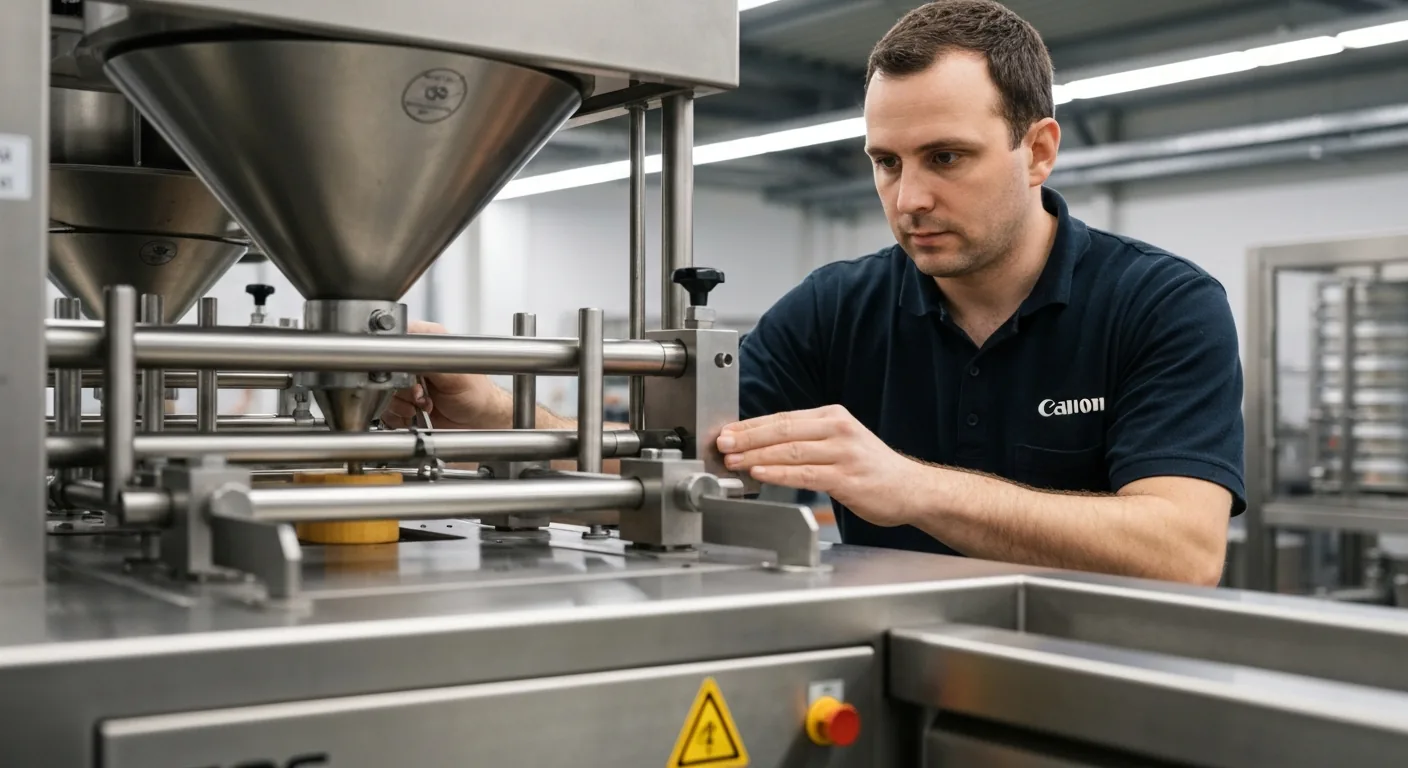
آلة التشكيل الحراري منظومة إنتاجية دقيقة تجمع بين عناصر التسخين وأنظمة التفريغ والهوائيات والهيدروليك والإلكترونيات. وتُكلّف التوقفات غير المخطط لها بسبب الأعطال المنتجَ أضعافاً مما تستغرقه الصيانة الدورية. تُشير الإحصاءات إلى أن برنامج الصيانة المنضبط يُقلّص التوقفات الطارئة بنسبة 60–70%، ويُطيل عمر المعدات 30–40%.
فيما يلي 10 خطوات جوهرية للصيانة الوقائية، مقسّمةً حسب التواتر الزمني: إجراءات يومية وأسبوعية وشهرية.
الصيانة اليومية
الخطوة 1 — فحص عناصر التسخين وملفات درجات الحرارة
قبل تشغيل الآلة، تحقق من درجات الحرارة الفعلية لألواح التسخين مقارنةً بالقيم المضبوطة (انحراف لا يتجاوز ±3°C). التسخين غير المتجانس السبب الرئيسي لرداءة التشكيل وتمزق الأفلام. استخدم مقياس الحرارة الإشعاعي للتحقق من اتساق درجة الحرارة على سطح لوح التسخين.
الخطوة 2 — مراقبة ضغط التفريغ والهواء المضغوط
ضغط التفريغ التشغيلي: -0.80 إلى -0.95 بار. ضغط الهواء المضغوط للتشكيل: 4–6 بار. ضغط لحام الغطاء: 2–4 بار. انخفاض الضغط دون المعدل الطبيعي مؤشر على تسرب في خطوط الهواء أو تآكل حشوات التفريغ.
الخطوة 3 — فحص سكاكين اللحام والحشوات
افحص سكاكين القطع (cutting knives) بحثاً عن خشونات أو تشوهات. تُستبدل الحشوات المضادة للالتصاق (تيفلون) للألواح اللاحمة عند ظهور التصاق الفيلم أو عدم انتظام خطوط اللحام. عمر الحشوة: 500,000–1,000,000 دورة.
الخطوة 4 — تنظيف منطقة التعبئة ورؤوس الجرعات
بعد كل وردية، اغسل رؤوس الجرعات بماء ساخن (70–85°C) مع محلول تعقيم غذائي معتمد. للمنتجات الألبانية واللحوم — إجراء إلزامي دون استثناء لمنع تكوّن الأغشية الحيوية (biofilm).
الصيانة الأسبوعية
الخطوة 5 — تشحيم السلاسل والقضبان الموجّهة لتغذية الفيلم
تُشحّم سلاسل تغذية الفيلم بزيت غذائي H1 (شهادة NSF) مرةً أسبوعياً. تُسبّب السلاسل الجافة تغذيةً غير منتظمة للفيلم، مما يؤدي إلى انزياح الخلايا وعيوب الإنتاج. افحص شد السلسلة: ترهّل يزيد عن 3 ملم يستلزم ضبط الشادّ.
الخطوة 6 — فحص مضخات التفريغ والمرشحات
مضخات التفريغ الزيتية: تحقق من مستوى الزيت أسبوعياً. نظّف مرشحات الفصل الزيتي أو استبدلها وفق مؤشر الانسداد. المضخات الجافة (بدون زيت): افحص الريش الكربونية كل أسبوعين.
الخطوة 7 — معايرة حساسات الحرارة والضغط
يُفحص المزدوج الحراري وحساسات الضغط بأجهزة مرجعية أسبوعياً عند الاستخدام المكثف (وردتان أو ثلاث/يوم) أو كل أسبوعين عند نظام الوردية الواحدة. انحراف قراءة الحساس أكثر من 5°C مؤشر على ضرورة الاستبدال.
الصيانة الشهرية
الخطوة 8 — فحص القوالب وحلقات الإحكام المطاطية
افصل القالب وافحص قنوات التفريغ للتأكد من خلوّها من بقايا المنتج. استبدل حلقات الإحكام المطاطية (O-rings) في غرف التفريغ عند ظهور تشقق أو تصلب. كل 6 أشهر: اصقل الأسطح المرايا للقوالب لمنع التصاق الفيلم.
الخطوة 9 — تشخيص الكهرباء ووحدة التحكم PLC
افحص إحكام التوصيلات في لوحات التحكم شهرياً؛ تُرخّي اهتزازات الآلة التوصيلات البرغية تدريجياً. احفظ نسخة احتياطية من برنامج PLC على وسيط خارجي — يستغرق ذلك 5 دقائق لكنه يوفّر مئات الساعات عند وقوع عطل.
الخطوة 10 — تغيير زيت مضخات التفريغ ومرشحات منظومة الهواء
يُغيَّر زيت المضخات الدوّارة كل 1500–2000 ساعة تشغيل (نحو مرة كل 2–3 أشهر بالاستخدام المكثف). استخدم فقط الزيت الموصى به من الشركة الصانعة للمضخة. مرشحات فصل الرطوبة في منظومة الهواء: استبدلها كل 3 أشهر.
سجل الصيانة الوقائية
الاحتفاظ بسجل الصيانة إجراء إلزامي في منظومة إدارة الإنتاج. وثّق كل إجراء بالتاريخ والمسؤول ونتائج القياسات المرجعية. هذا يُمكّن من رصد مسار تدهور المعدة قبل وقوع العطل الحرج، ويُشكّل وثيقة للمراجعين في إطار معايير السلامة الغذائية (IFS، BRC، ISO 22000).
الأسئلة الشائعة
ما التكلفة التقريبية للصيانة السنوية لآلة التشكيل الحراري؟
لآلات الفئة المتوسطة (PPM π-33 MIDI)، تبلغ تكلفة مواد الصيانة 1.5–3% من قيمة المعدة سنوياً. عقد الصيانة مع زيارة مهندس: 2–4% إضافية. المجموع: 3.5–7% سنوياً — أقل بكثير من تكلفة توقف واحد طارئ غير مخطط.
كيف أعرف أن حشوات التفريغ تحتاج إلى استبدال؟
المؤشرات: انخفاض التفريغ دون -0.75 بار مع سلامة المضخة، ظهور فقاعات أسفل الفيلم العلوي بعد اللحام، عدم انتظام التصاق الغطاء على محيط الخلية. حشوات السيليكون تُستبدل كل 6–12 شهراً عند الاستخدام المكثف.
هل يلزم إيقاف الإنتاج للصيانة الدورية؟
الإجراءات اليومية (الخطوات 1–4) تُنفَّذ بداية ونهاية الوردية دون إيقاف. الأسبوعية (5–7) تتطلب 1–2 ساعة عند توقف مخطط. الشهرية (8–10) تحتاج نصف يوم. خطّط الصيانة لتتزامن مع تغيير القوالب أو التعقيم الصحي الدوري.